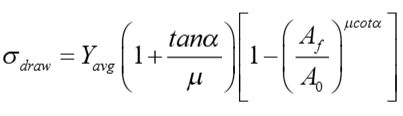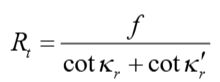所屬科目:機械製造學
(一) 900℃(5 分)
(二) 728℃(10 分)
(三) 726℃(10 分)
(一)對於相同的剪切角(shear angle) ,有兩個不同的斜角(rake angle)會 產生相同的切屑比(cutting ratio) 。
(二)對於相同的切削深度和斜角,所使用的切削液種類對切屑厚度沒有影 響。
(三)如果已知切削速度、剪切角和斜角,就可以計算出切屑速度。
(四)隨著斜角的增加,切屑會變薄。
(五)斷屑器(chip breaker)的功能是減少切屑的曲率。
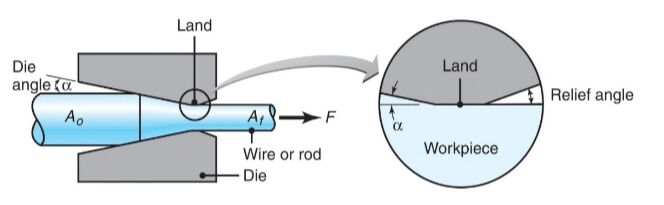
三、今天欲以冷抽製程 (cold drawing) 製作金屬線材,線材的初始直徑為 0.5 mm,經過冷抽製程後,線材直徑為 0.33 mm。你有兩種製程方式可選擇:1. 經過單一個模具冷抽加工製作線材;2. 採用多道次冷抽製程製作線材。先將線材經過第一個模具,製作直徑 D1 的線材,再經過第二個模具,進行第二道冷抽製程製作直徑為 0.33 mm 的線材。在兩道冷抽製程中間不經過退火 (annealing),並忽略後張力 (back tension) 的影響。已知材料之真實應力-真實應變關係可表示為 \( \sigma = K\varepsilon^n \),其中 \( K = 315 \) MPa,\( n = 0.54 \)。模具角度 \( \alpha = 4^\circ \),摩擦係數 \( \mu = 0.05 \)。請問你會選擇那個方法加工?並說明理由,請以具體數據回答,例如拉製力(draw force)。(20 分)
(一)請根據右圖中 a 的標註,在刀鼻(nose radius, R)遠小於進給(feed, f) 的條件下,推導最大高度粗糙度(maximum height roughness, R t )的公 式:
(二)承(一),在刀鼻(nose radius, R)遠小於進給(feed, f)的條件下,試推 導算術平均粗糙度(arithmetic average roughness, R a )。
(三)請根據(一)與(二)的結果,以及右圖中 b 的標註,推導車削精加工中最大高度粗糙度(R t)與算術平均粗糙度(R a)。
 阿摩線上測驗
登入