阿摩線上測驗
登入
首頁
>
技檢◆金屬成形-乙級
>
115年 - 21400 金屬成形 乙級 工作項目 05:彎曲成形 1-50(2026/01/12 更新)#136729
> 試題詳解
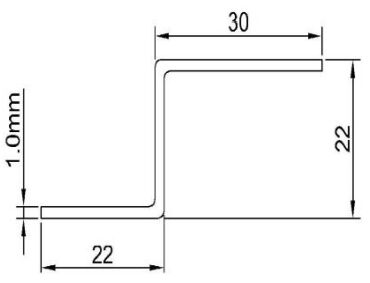
26. 如下圖,厚度 1mm 鋼板,使用 CNC 折床單邊伸長量為 0.8mm 之材料,成形前其展開總長為
(A)70mm
(B)70.8mm
(C)72.4mm
(D)74mm 。
答案:
登入後查看
統計:
尚無統計資料
詳解 (共 1 筆)
MoAI - 您的AI助手
B1 · 2026/10/26
#7631690
考試觀念 本題考的是 鋼板折彎後的展開長...
(共 1010 字,隱藏中)
前往觀看
0
0
相關試題
23. 如下圖,厚度 1.6mm 鋼板,使用 CN C 折床彎折單邊伸長量為 1.4mm 之材料,成形前其展開總長 為(A)76.0mm(B)73.2mm(C)74.4mm(D)69.6mm。
#2111315
27. 如下圖,厚度 1mm 鋼板,使用 CNC 折床單邊伸長量為 0.8mm 之材料,成形前其展開總長為 (A)73.2mm (B)72.2mm (C)74.4mm (D)76.0mm 。
#3793335
28. 如下圖,厚度 1mm 鋼板,使用 CNC 折床單邊伸長量為 0.8mm 之材料,製作 20mm 之邊緣,則 NC 折床後導規調整的距離為 (A)20mm (B)19.8mm(C)19.2mm (D)19mm 。
#3793336
29. 如下圖,厚度 1mm 鋼板,使用 CNC 折床單邊伸長量為 0.8mm 之材料。折完 10mm 凸緣後,再彎折中間 15mm 寬度時,則 CNC 折床後導規調整的距離為 (A)15mm (B)14.6mm (C)14.2mm (D)13.4mm 。
#3793337
30. 油壓折床彎曲作業時下列何種折曲所需的壓力最大? (A)局部式折曲 (B)密者式折曲 (C)衝壓式折曲 (D)懸空式折曲 。
#3793338
31. 下列何者不是 NC 折床液壓系統中所用的控制閥? (A)方向控制閥 (B)壓力控制閥 (C)流量控制閥 (D)真空閥 。
#3793339
32. 硬質材料其折彎線與板材的軋延方向成平行時最小彎曲半徑取 (A)最小值(B)最大值 (C)平均值 (D)最大與最小值,之間均可使用 。
#3793340
33. 硬質材料其折彎線與板材的軋延方向成直角時最小彎曲半徑取 (A)最小值(B)最大值 (C)平均值 (D)最大與最小值,之間均可使用 。
#3793341
34. 下列何者不是 NC 折床液壓系統壓力損失之主要原因? (A)管路忽小忽大(B)流體黏度太大 (C)配管不當 (D)流體流速太慢 。
#3793342
35. SPCC 板厚 1.6mm,折彎半徑 2mm,以 V 型模作 90°折彎後的彈回量大約是 (A)4° (B)5° (C)6° (D)7° 。
#3793343
相關試卷
115年 - 21400 金屬成形 乙級 工作項目 07:表面處理 1-69(2026/01/12 更新)#136733
2026 年 · #136733
115年 - 21400 金屬成形 乙級 工作項目 06:銲接 51-109(2026/01/12 更新)#136732
2026 年 · #136732
115年 - 21400 金屬成形 乙級 工作項目 06:銲接 1-50(2026/01/12 更新)#136731
2026 年 · #136731
115年 - 21400 金屬成形 乙級 工作項目 05:彎曲成形 51-80(2026/01/12 更新)#136730
2026 年 · #136730
115年 - 21400 金屬成形 乙級 工作項目 05:彎曲成形 1-50(2026/01/12 更新)#136729
2026 年 · #136729
115年 - 21400 金屬成形 乙級 工作項目 04:鉗工 1-38(2026/01/12 更新)#136728
2026 年 · #136728
115年 - 21400 金屬成形 乙級 工作項目 03:剪切 101-141(2026/01/12 更新)#136727
2026 年 · #136727
115年 - 21400 金屬成形 乙級 工作項目 03:剪切 51-100(2026/01/12 更新)#136726
2026 年 · #136726
115年 - 21400 金屬成形 乙級 工作項目 03:剪切 1-50(2026/01/12 更新)#136725
2026 年 · #136725
115年 - 21400 金屬成形 乙級 工作項目 02:識圖與製圖 51-98(2026/01/12 更新)#136724
2026 年 · #136724
 阿摩線上測驗
登入
阿摩線上測驗
登入